时间:2026-10-09 访问量:506
在工业设计与产品开发的早期阶段,手板模型是验证外观、结构与功能的关键环节。在众多手板制作工艺中,铝合金手板CNC模型凭借其独特的材料性能和加工精度,占据了不可替代的一席之地。如果你正在为新产品寻找一种既能体现金属质感、又能承受功能性测试的验证方案,那么深入了解铝合金CNC手板将帮助你做出更明智的决策。
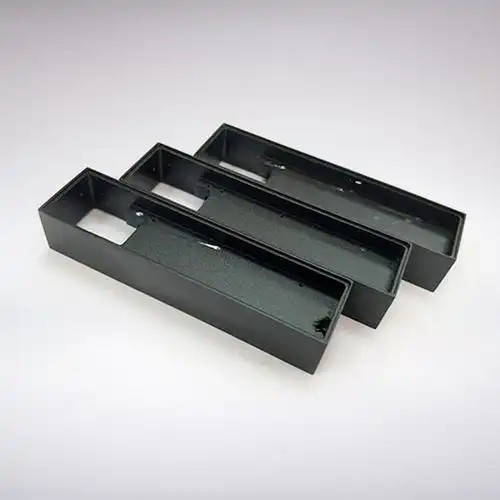
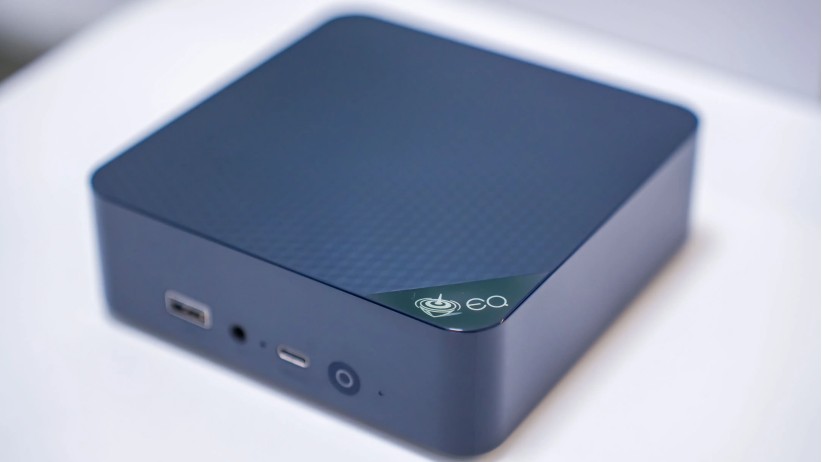
铝合金手板CNC模型,是指利用计算机数控(CNC)加工中心,对铝合金板材或棒材进行减材制造,从而得到与设计图纸尺寸、形状高度一致的实物模型。与3D打印的层层堆叠不同,CNC加工是通过铣削、钻孔、攻丝等工序,从整块金属中“雕刻”出成品。常用的铝合金牌号包括6061、7075、5052等,其中6061因加工性好、强度适中、成本可控,成为手板制作的首选材料。
1. 极高的尺寸精度与表面质量
CNC加工的公差通常可控制在±0.05mm以内,甚至更高精度可达±0.01mm。对于需要装配配合的零件(如卡扣、螺纹孔、轴承位),这种精度是3D打印或硅胶复模难以稳定达到的。加工后的表面粗糙度可达Ra1.6甚至Ra0.8,经过喷砂、阳极氧化或拉丝处理后,能直接呈现接近量产件的质感。
2. 优异的力学性能与功能性
铝合金本身具有较高的强度和刚度,因此铝合金手板可以直接用于结构测试、跌落测试、散热测试甚至小批量功能验证。例如,在无人机云台、机器人关节、汽车发动机周边零件开发中,铝合金CNC手板能真实反映最终产品的受力表现,而塑料手板往往无法胜任。
3. 材料与后处理选项丰富
除了常见的6061,还可以选择7075(高强度航空铝)、5052(耐腐蚀性好)等。后处理包括:阳极氧化(可着色)、导电氧化、喷砂、拉丝、电镀、丝印等。这意味着你不仅能验证结构,还能提前确认外观颜色与表面纹理。
4. 适合小批量与复杂结构
虽然CNC适合单件,但通过合理排布刀具路径和夹具,小批量(几十到几百件)的生产成本和时间仍然可控。对于带有深腔、薄壁、异形曲面的零件,五轴CNC可以一次装夹完成多面加工,减少累积误差。
1. 成本相对较高
与SLA光敏树脂3D打印或FDM塑料打印相比,铝合金CNC手板的材料成本和加工工时都更高。一个巴掌大小的简单零件,CNC费用可能是3D打印的5~10倍。如果只是验证外观轮廓,而不需要金属性能,那么选择CNC可能造成浪费。
2. 加工时间较长
CNC是减材制造,刀具需要逐层去除材料。对于复杂零件,编程加加工可能需要数小时甚至数天。而3D打印可以 overnight 完成,硅胶复模也能在一天内复制多个。如果项目周期极其紧张,CNC可能不是最快选项。
3. 设计限制依然存在
虽然CNC比注塑自由,但仍有刀具可达性问题。例如,极深的窄槽、内直角(刀具半径无法清角)、封闭空腔等,需要拆件或使用特殊刀具。薄壁(小于0.5mm)在加工中容易变形,需要经验丰富的工程师调整切削参数。
4. 表面处理可能掩盖缺陷
阳极氧化等处理会轻微改变尺寸(通常几微米到几十微米),对于超高精度配合可能需预留余量。另外,如果加工表面有刀纹,喷砂可以掩盖,但高光阳极氧化会放大瑕疵,对加工质量要求极高。
- 对比3D打印(塑料):CNC在强度、精度、耐温性上全面胜出,但成本和周期更高。适合功能测试、金属外观验证。
- 对比硅胶复模(聚氨酯):复模适合小批量复制,成本低于CNC,但材料仍是塑料,无法模拟金属的导热、导电、刚性。CNC单件成本高,但批量时单价下降不如复模明显。
- 对比钣金手板:钣金适合平板类、折弯件,成本低、速度快。但复杂三维曲面、厚壁零件,CNC更合适。
请依次回答以下问题:
1. 你的零件是否需要承受真实机械载荷(如螺丝锁附、弹簧压力、跌落)?——是,则优先考虑CNC。
2. 你是否需要验证金属质感、阳极氧化颜色或电磁屏蔽性能?——是,则CNC几乎是唯一选择。
3. 你的预算是否允许单件几百到几千元?——否,则考虑3D打印或复模。
4. 你的设计是否包含深腔、薄壁、内直角?——是,则需与工程师沟通可制造性,可能需修改设计。
5. 项目时间是否少于3天?——是,则CNC可能来不及,除非加急且结构简单。
如果以上多数答案为“是”,那么铝合金CNC手板就是你的合理选择。
第1步:提供3D图纸(STEP/IGES格式)与2D图纸(标注关键公差)
确保模型是实体,无破面或干涉。注明材料牌号、表面处理要求、数量。
第2步:可制造性分析(DFM)
工程师会检查刀具半径、深径比、薄壁区域,并反馈是否需要拆件或增加工艺孔。这一步通常免费,但至关重要。
第3步:报价与排期
根据零件尺寸、复杂度、精度要求、后处理,给出价格和交期。通常简单零件3~5天,复杂零件7~10天。
第4步:CNC编程与加工
包括粗加工(去除大部分余量)、半精加工、精加工(保证尺寸和表面)、钻孔攻丝。必要时使用四轴或五轴减少装夹。
第5步:后处理与检验
去毛刺、喷砂、阳极氧化等。使用三坐标测量机(CMM)或卡尺检查关键尺寸,出具检测报告。
第6步:交付与反馈
收到手板后,进行装配测试。如果发现设计问题,可修改图纸后再次加工。通常建议第一版做1~2件验证,确认后再小批量。
- 不要只比价格:低价可能意味着简化加工步骤、使用劣质铝材或省略检验。要求供应商提供材质证明和检测报告。
- 明确公差要求:非配合面可放宽到±0.1mm,以降低成本和缩短工时。关键配合面单独标注。
- 考虑拆件设计:将复杂零件拆成几个简单零件,用螺丝或销钉连接,可大幅降低CNC难度和成本。
- 预留后处理余量:如果后续要阳极氧化,尺寸可能变化0.01~0.02mm,对于精密配合需提前沟通。
- 选择有经验的供应商:手板行业良莠不齐,优先选择有航空、医疗、汽车零件加工经验的厂家,他们更懂如何控制变形和精度。
铝合金手板CNC模型不是万能钥匙,但当你需要真实金属性能、高精度配合或高级外观质感时,它往往是唯一能同时满足这三者的选择。理解其优势与边界,结合你的具体需求与预算,才能让手板真正服务于产品创新,而不是成为开发路上的成本负担。
上一篇:塑胶手板cnc加工工艺
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。