时间:2026-10-06 访问量:332
在硬件产品从图纸走向量产的漫长链条里,原型验证是绕不开的一环。当你手里有一份钣金结构的设计文件,需要快速得到一件或小批量实物来装配测试时,深圳的数控钣金手板厂往往是多数硬件团队的首选。但“深圳”二字背后到底意味着什么?这类工厂的能力边界在哪?什么情况下该找他们,什么情况下反而应该绕开?以下从行业观察者的角度拆解这些问题。
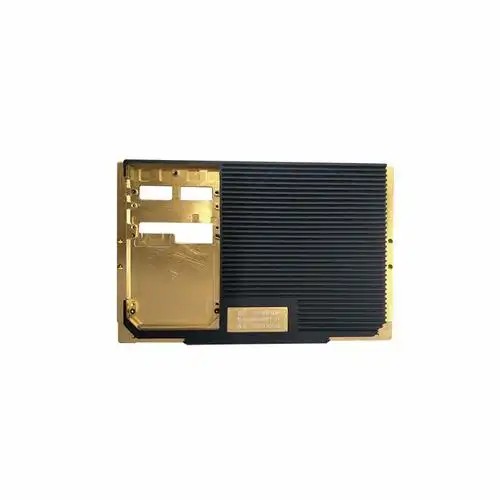
简单来说,数控钣金手板就是用数字控制设备对金属板材进行切割、折弯、冲压、焊接等加工,制作出接近最终产品形态和功能的样件。它和批量钣金生产的核心区别在于:不需要开冲压模具,靠激光切割机、数控折弯机、 CNC 加工中心等设备直接完成。这使得它在数量少、结构复杂、改版频繁的阶段具有天然优势。
常见的材料包括冷轧板(SPCC)、镀锌板(SECC)、不锈钢(SUS304/316)、铝板(5052/6061)、铜板等。表面处理则涵盖喷粉、喷油、阳极氧化、电镀、拉丝、丝印等。一个完整的钣金手板件,从下料到装配,通常要经过激光切割、折弯、钳工去毛刺、焊接/铆接、表面处理、组装等多道工序。
供应链密度极高。 深圳及周边东莞、惠州聚集了大量板材供应商、表面处理厂、五金配件商。这意味着手板厂在采购原料和委外加工时,调货速度快、选择多、成本相对透明。一个需要阳极氧化加丝印的铝件,在深圳可能当天就能送出、次日取回,而在供应链稀疏的地区,光是物流就要耗掉两三天。
加工精度和一致性有保障。 深圳手板厂普遍配备高功率光纤激光切割机(如百超、通快或国产一线品牌)、高精度数控折弯机(如阿玛达、金方圆),以及三坐标测量仪等检测设备。对于±0.1mm甚至更严的公差要求,成熟的工厂能够稳定交付。折弯角度的一致性、孔位的重复精度,在装配阶段会直接体现在螺丝能否顺利穿入、面板是否齐平这些细节上。
响应速度快,配合度高。 深圳手板行业的竞争充分,工厂普遍习惯了“急单”节奏。一份图纸发过去,当天报价、次日下料、三到五天出货是常见节奏。对于需要反复修改的设计迭代,工厂的工程团队通常能给出可制造性建议,比如折弯半径是否合理、焊接变形如何控制、孔位离折弯边距离是否足够等。
小批量到中批量的灵活过渡。 一些工厂同时具备手板制作和小批量产的能力,当你的项目从5件验证推进到50件试产时,不必更换供应商,工艺衔接更顺畅。
成本并非总是更低。 单件或极小数量的钣金手板,分摊到每件上的编程费、调机费、模具/夹具费相当可观。一个结构复杂的机箱,单件报价可能是批量冲压件的十几倍甚至几十倍。如果你的设计已经冻结、数量超过几百件,继续用手板工艺反而可能不如直接开简易模或软模划算。
工艺天花板存在。 数控钣金手板无法完全模拟冲压件的所有特征。比如冲压才能实现的加强筋、百叶窗、沉孔翻边等特征,在手板阶段往往需要改用焊接、铣削或省略,这会导致手板的结构强度、外观质感与最终量产件有差异。如果你的验证重点是这些特征,需要提前和工厂沟通替代方案。
表面处理效果有偏差。 手板件的表面处理(尤其是喷粉、电镀)通常是小批量随大货一起做,或者手工处理,与量产线上连续处理的效果可能存在色差、膜厚不均等问题。对于外观要求极高的消费类产品,手板阶段的颜色确认需要预留宽容度。
交期受外协环节制约。 虽然深圳供应链快,但表面处理、热处理等环节往往是外协。如果遇到环保检查、订单旺季排队,交期可能被拉长。工厂自身的产能波动也会影响排期,旺季时三五天的承诺可能变成一周以上。
工程能力参差不齐。 深圳有上千家手板厂,但真正具备钣金工程能力的团队并不多。有些工厂擅长CNC塑料手板,对钣金折弯展开、焊接变形控制并不精通。选错供应商,可能出现折弯尺寸偏差、焊接后变形超差、装配孔对不上等问题,反而浪费时间和成本。
- 产品处于设计验证阶段,需要1-20件实物进行装配、功能测试或展会展示;
- 结构复杂、改版频繁,开冲压模风险太高;
- 需要多种工艺组合(激光切割+折弯+焊接+表面处理)快速打通;
- 对交期敏感,希望一周内拿到样件;
- 后续有中小批量试产需求,希望供应商能平滑过渡。
- 设计已冻结、数量超过500件,且结构适合冲压——直接开模或找批量钣金厂更经济;
- 验证重点是冲压特有特征(加强筋、百叶窗等),手板无法真实模拟;
- 对外观颜色和质感要求极高,需要量产级表面处理效果;
- 预算极度紧张,且时间不紧迫,可以接受较慢的物流和沟通节奏。
第一步:明确验证目标。 问自己:这件手板是用来验证装配、验证功能、还是验证外观?目标不同,对精度的要求、工艺的选择、甚至供应商的类型都会不同。
第二步:筛选供应商。 不要只看报价。要求对方提供类似产品的案例照片或视频,确认其折弯、焊接、表面处理的实际水平。有条件的话,实地考察或视频验厂,重点看折弯机品牌和精度、是否有三次元检测设备、表面处理是自有还是外协。
第三步:提供完整技术资料。 3D文件(STEP/IGES格式)+ 2D图纸(标注关键尺寸、公差、表面处理要求、材质)+ 装配关系说明。资料越完整,报价越准确,返工风险越低。
第四步:沟通可制造性。 在下单前,和工厂工程人员确认折弯顺序、焊接方式、是否需要做简易夹具、表面处理的颜色标准(如提供潘通色号或实物样板)。
第五步:预留缓冲时间。 即使工厂承诺5天,也建议按7-8天规划。表面处理和外协环节的不确定性,是手板交期最大的变量。
第六步:验收与反馈。 收到样件后,先检查关键尺寸和装配关系,再评估外观。将问题点拍照标注,反馈给工厂。好的供应商会记录这些问题,在后续迭代中主动规避。
深圳数控钣金手板厂的核心价值,在于用不打模具的方式,快速把设计意图变成可触摸、可装配、可测试的实物。它是一把趁手的工具,但并非万能。理解它的能力边界,在合适的阶段用合适的工艺,才能让硬件开发少走弯路。
上一篇:东莞手板玩具厂
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。