时间:2026-10-04 访问量:560
在制造业和产品研发的圈子里,经常被问到的一个问题就是:“我想做个样品,到底是走传统的手板模型(CNC加工)便宜,还是用3D打印便宜?”这个问题看似简单,就像问“买车和打车哪个划算”一样,答案完全取决于你的具体需求——你要做多大的件、表面要多光滑、结构有多复杂、要做几个、用来干什么。作为一个在手板模型行业摸爬滚打多年的技术顾问,我见过太多客户因为选错了工艺,要么多花了好几倍冤枉钱,要么拿到手的东西根本没法用。今天我就掰开揉碎了,从成本构成、适用场景、隐藏坑点几个维度,给你把这件事讲透。
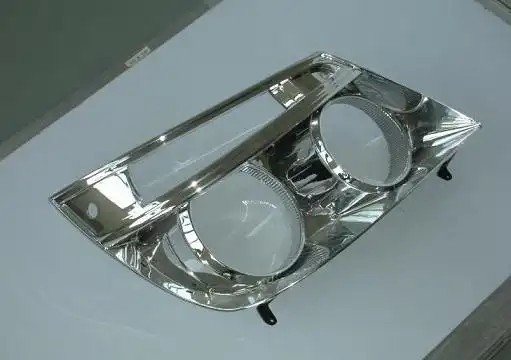
很多刚入行的朋友容易把概念混淆。传统意义上的手板模型,通常指的是CNC(数控机床)加工出来的实体样板。一块ABS、PC、POM或者铝合金的实心板材,通过电脑锣(铣床)一刀一刀切削出来,再经过打磨、喷油、丝印等后处理,最终得到外观和功能都接近量产件的样品。它的核心优势是材料真实——你拿到的ABS手板,物理性能就跟注塑出来的ABS件几乎一样,可以装配、可以摔、可以攻牙。
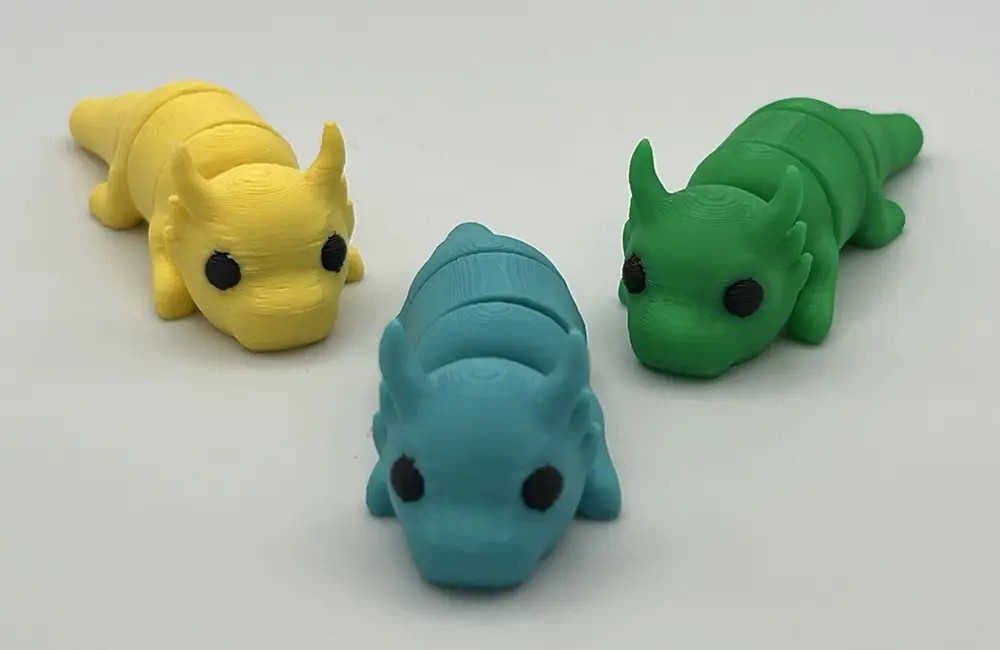
而3D打印(增材制造)则是另一条路子。它是用激光或喷头把材料一层层堆叠起来,常见的有SLA(光固化树脂)、FDM(熔融沉积塑料)、SLS(尼龙粉末烧结)、SLM(金属粉末熔化)等。它的核心优势是无需模具、成型自由——再复杂的内部流道、再扭曲的曲面,只要画得出图,就能打得出来。
所以“哪个便宜”这个问题,本质上是减材制造和增材制造在单件小批量场景下的成本PK。
如果你只问“打印一个拳头大小的东西,报价多少”,那答案通常是:3D打印更便宜。SLA光敏树脂打印,一个10cm×10cm×10cm的实心件,材料费加机时费可能只要一两百块,甚至几十块。而同样的尺寸走CNC,光编程和装夹就要花掉大半天,材料费加加工费轻松去到三五百甚至上千。
但是,请注意这个“但是”——报价便宜不等于最终成本低。我来给你拆解一下:
1. 材料成本:CNC按整板算,3D打印按克算
CNC加工一个零件,你需要买一整块板材。哪怕你的零件只有一小部分需要那块厚板,供应商也会把整块板的钱算给你。比如你要一个100mm×100mm×50mm的ABS块,掏空成壳体,材料费是按整块实心板算的。而3D打印只计算实际消耗的树脂或粉末重量,空心结构就真的只算壳的重量。所以结构越空心、越复杂,3D打印在材料上越占优。
2. 人工与编程成本:CNC是“重人力”,3D打印是“轻人力”
CNC需要工程师画刀路、做夹具、上机对刀、实时监控(防止撞刀),一个简单零件从编程到下机可能要2-4小时人工。3D打印只需要切片软件点一下,机器自动跑,一个人可以看十几台机。所以单件小批量时,3D打印的人工分摊成本极低。但如果你要打100个同样的零件,CNC的编程成本被摊薄后,单件加工费会迅速下降,而3D打印的机时和材料费是线性增长的——这时候CNC反而可能更便宜。
3. 后处理成本:3D打印的“隐形坑”
这是新手最容易忽略的地方。SLA打印出来的件,表面有层纹,需要打磨、喷底漆、再打磨、喷油,才能达到手板的外观要求。一个巴掌大的复杂件,后处理可能要花掉老师傅半天时间。而CNC加工出来的表面,通常只需要简单打磨抛光就能喷油,因为刀具走出来的面本身就比较光洁。如果你的样品是用来做外观评审的,3D打印的后处理人工费很可能超过打印费本身,最终总价未必比CNC便宜。
4. 尺寸与精度:越大越贵,越精越贵
3D打印的成本和体积基本成正比,但CNC的成本和“加工面积+深度”强相关。做一个500mm×500mm×100mm的大平板,CNC只需要飞一刀,半小时搞定,材料费加加工费可能几百块。而3D打印同样尺寸,SLA机器根本放不下,需要拼接,成本直接上天。反过来,做一个指甲盖大小、内部有迷宫流道的零件,CNC的刀具伸不进去,根本做不了,或者要分体加工再粘接,成本极高。3D打印则轻松一次成型,几十块钱搞定。
CNC手板模型的优势:
- 材料选择极广:ABS、PC、PMMA、POM、尼龙、铝、铜、钢……几乎涵盖所有工程材料。
- 力学性能真实:可以攻螺纹、可以过盈装配、可以承受一定冲击,适合做功能测试。
- 表面质量高:直接加工出来的表面粗糙度可达Ra1.6甚至更高,后处理简单。
- 尺寸稳定性好:不受温度湿度影响,放几个月不变形。
- 大尺寸有优势:龙门铣可以加工几米长的零件。
CNC手板模型的局限:
- 复杂结构难加工:深腔、倒扣、内部流道需要分体或电火花,成本飙升。
- 小批量单价高:编程和装夹时间固定,做1个和做10个,前期的工时差不多。
- 材料浪费大:掏空的部分全部变成切屑。
- 需要专业编程和操机人员,交期受排机影响。
3D打印的优势:
- 复杂结构“零成本”:内部随形冷却流道、拓扑优化结构、一体化铰链,打印出来不额外加钱。
- 单件成本低:尤其适合1-10个的极小批量,无需编程和夹具。
- 速度快:SLA打印一个中小件几小时就能出货,CNC可能还在编程。
- 材料浪费少:只消耗实际使用的材料。
- 设计迭代快:改图后直接重新打印,不用重新编程。
3D打印的局限:
- 材料性能受限:光敏树脂脆、易老化;FDM强度差、层间结合力弱;尼龙烧结件孔隙率高。
- 表面有层纹:需要大量后处理才能达到外观件标准。
- 尺寸精度和一致性:SLA精度不错(±0.1mm),但FDM较差;大批量时每个件可能有细微差异。
- 大尺寸困难:超过机器成型幅面就要拼接,强度大打折扣。
- anisotropy(各向异性):层与层之间强度低于层内强度,受力件容易沿层间开裂。
别纠结“哪个便宜”,先问自己下面这五个问题:
第一步:你的样品用来干什么?
- 只做外观评审、拍照、参展 → 优先考虑SLA 3D打印(表面处理好即可),成本通常低于CNC。
- 要做装配测试、摔打测试、螺丝固定 → 优先考虑CNC(ABS/PC),因为3D打印树脂一摔就碎,螺牙也容易滑。
- 要做小批量功能性零件(10-50个) → 算一下CNC的编程分摊,如果结构简单,CNC可能更便宜;如果结构复杂,SLS尼龙打印更划算。
第二步:你的零件有多复杂?
- 有深槽、倒扣、内部流道、自由曲面 → 3D打印完胜,CNC要么做不了要么贵得离谱。
- 是简单的板、块、轴、壳 → CNC效率高、成本低、性能好。
第三步:你要做几个?
- 1-5个 → 3D打印通常更便宜(除非是超大件或极简单件)。
- 10-50个 → 要具体比价:简单件CNC可能反超,复杂件3D打印仍有优势。
- 50个以上 → 考虑CNC小批量或者简易模具(硅胶复模),3D打印单价线性增长不划算。
第四步:你需要什么材料性能?
- 只是看形状和颜色 → 树脂打印足够。
- 需要韧性、耐温、耐磨 → CNC ABS/PC/POM/尼龙。
- 需要金属 → 金属3D打印(SLM)很贵,小件可以CNC,大件复杂件才考虑打印。
第五步:你的预算和时间?
- 预算极低、时间充裕 → 找便宜的SLA打印,自己后处理。
- 预算中等、要快 → CNC手板,省心但单价高。
- 预算高、要极致复杂 → 金属3D打印或CNC+电火花。
回到最初的问题:“手板模型和3D打印哪个便宜?”我的结论是:对于单件、复杂、小尺寸、外观验证类的需求,3D打印通常更便宜;对于简单结构、大尺寸、功能测试、需要真实材料性能的需求,CNC手板往往更划算。 但“便宜”不能只看报价单上的数字,要把后处理、装配、报废风险、时间成本全部算进去。
一个实用的建议:先花10分钟把3D图和需求发给两三家供应商,同时问CNC和3D打印的报价,然后让工程师帮你判断哪个方案的综合落地成本最低。 很多时候,最优解是混合方案——比如主体用CNC保证强度和装配精度,复杂内部结构用3D打印嵌入,最后粘接或螺丝固定。这才是手板行业老师傅的常规操作。
记住,你不是在买一个零件,你是在买一个能帮你验证设计、说服投资人、拿到订单的工具。省该省的钱,花该花的钱,别为了便宜选错工艺,最后耽误了项目进度,那才是最大的浪费。
上一篇:cnc手板加工制作
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。