时间:2026-10-22 访问量:531
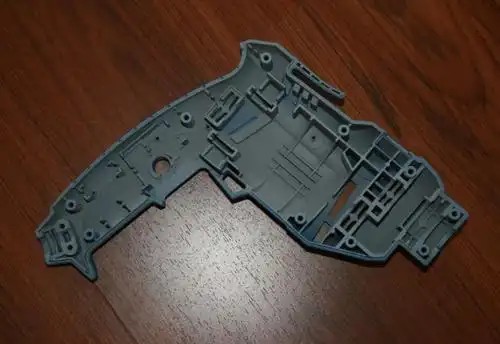
在消费电子、通信设备、工业控制、汽车电子等领域,产品外壳(机壳)从设计图纸走向量产之前,通常需要制作少量实物样件进行结构验证、装配测试和外观评审。这类样件行业里称为“手板”。机壳类手板的特点是:薄壁、深腔、多面特征、侧面开孔或按键槽较多。传统的三轴CNC加工在面对侧面特征时需要多次翻面装夹,效率低且累积误差大;而四轴CNC加工在原有X、Y、Z三轴基础上增加了一个旋转轴(通常为绕X轴旋转的A轴),使工件可以在一次装夹中完成多个面的加工,正好契合机壳类零件的结构特点。
简单来说,四轴手板CNC加工就是利用带旋转工作台或旋转主轴的四轴数控机床,对铝合金、ABS、PC、POM、电木等板材进行切削成型,快速得到接近量产状态的机壳样件。它介于三轴加工与五轴加工之间,是机壳手板制作中性价比很高的一种工艺路线。
1. 一次装夹完成多面加工,精度更稳定。机壳通常有四个侧面,三轴加工需要翻面4次甚至更多,每次翻面都会引入装夹误差,累计下来侧面孔位对不齐是常见问题。四轴加工通过A轴旋转,工件在一次装夹中即可完成正面、侧面甚至部分背面的特征加工,基准统一,孔位一致性明显提升,尤其适合对侧面接口、按键孔、螺丝柱位置精度要求高的机壳。
2. 减少装夹次数,缩短交期。手板行业最看重的就是速度。每一次翻面装夹都意味着对刀、找正、重新建立坐标系的时间。四轴加工将原本需要4到6次装夹的工序压缩到1到2次,单件加工时间可缩短30%以上,对于结构复杂、交期紧张的机壳手板,这一优势非常直接。
3. 适合圆柱面、斜面和连续曲面特征。很多机壳带有圆弧过渡、圆柱形按键区、斜面倒角或环绕式散热槽。四轴联动可以让刀具沿旋转轴连续走刀,加工出的圆弧面和环绕特征过渡自然,表面质量优于三轴分层铣削,后续打磨工作量更小。
4. 加工深度和刚性更有保障。机壳常有大面积薄壁和深腔。四轴机床通常结构刚性较好,配合旋转轴可将工件调整到更有利于刀具受力的角度,减少深腔加工中的让刀和振纹,薄壁变形控制相对更好。对于铝合金机壳,四轴加工还能更方便地实现侧铣代替立铣,提高材料去除效率。
5. 成本介于三轴与五轴之间,性价比突出。相比五轴加工,四轴设备与编程成本更低;相比三轴,它又解决了多面加工的痛点。对于绝大多数不含复杂自由曲面(如大曲率流线型外观)的机壳手板,四轴是兼顾质量、效率与成本的选择。
1. 无法完全替代五轴,复杂曲面仍有短板。四轴只有一个旋转轴,刀具姿态的调整能力有限。如果机壳外形包含大曲率流线型曲面、倒扣结构或需要刀轴摆动的深腔清角,四轴仍会出现加工盲区,此时需要五轴加工或拆分件后拼接,影响整体性和外观。
2. 旋转轴精度和编程门槛较高。四轴加工对旋转轴的定位精度、重复定位精度要求高,否则多面加工的接刀痕和孔位偏差依然存在。同时,四轴编程需要处理旋转坐标系、刀轴矢量与旋转角度的匹配,对编程人员经验要求高于三轴,工艺参数设置不当容易在圆弧过渡处产生过切或振纹。
3. 并非所有机壳都适合。对于结构简单、侧面特征很少的机壳,四轴的优势发挥不出来,反而增加编程和装夹调整时间,此时三轴更经济。对于超薄壁(如0.5mm以下)或超大型机壳,四轴装夹方式和旋转半径也可能受限,需要评估夹具方案。
4. 表面处理仍需后道工序配合。CNC加工会留下刀纹,四轴加工在旋转面上的刀纹方向与平面不同,后续喷砂、拉丝、阳极氧化或喷油前的打磨处理需要针对性地调整工艺,否则外观件容易出现纹理不一致。这一点在沟通时要提前明确外观要求等级。
建议从以下几个维度快速判断:其一,机壳侧面特征数量。若侧面有3个以上需要加工的面,或侧面孔位、槽位与正面有严格位置关系,优先考虑四轴。其二,是否含圆弧、圆柱或环绕特征。有连续旋转面特征的,四轴优势明显。其三,精度要求。侧面孔位公差要求在±0.05mm以内且多面关联的,四轴一次装夹更可靠。其四,交期与预算。四轴单价比三轴略高,但综合装夹和返工成本后往往更划算;若预算极紧且结构简单,三轴仍可胜任。其五,外观等级。高外观要求的机壳需确认供应商是否具备四轴加工后的表面处理配套能力。
一个规范的机壳四轴手板加工流程通常包括:第一步,提供3D图纸(STEP/IGES)及2D关键尺寸标注,明确材料、表面处理和外观要求;第二步,工艺评估,由技术人员判断四轴装夹方案、加工面划分和是否需要拆分;第三步,编程与仿真,确认旋转轴角度和刀具路径无干涉;第四步,备料与首件加工,建议先做单件验证关键尺寸;第五步,尺寸检测与装配试装,重点核对侧面孔位和多面关联尺寸;第六步,表面处理与外观确认;第七步,小批量复制与交付。整个过程中,建议客户在工艺评估阶段就与加工方确认“哪些面一次装夹完成、哪些面需要二次装夹”,并对外观刀纹的接受标准达成一致,这样能最大程度避免后期返工,确保手板快速、准确地服务于产品开发节点。
上一篇:专业cnc手板模型材料
下一篇:武汉cnc加工手板价格

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。