时间:2026-09-21 访问量:505
在制造业中,手板模型是产品研发阶段不可或缺的一环。当设计图纸完成、模具尚未开制之前,如何快速验证外观、结构与装配关系,直接关系到后续量产的成败。东莞作为全球制造业重镇,在手板模型领域积累了深厚的技术与产业链优势,其中“批量CNC塑胶手板”是近年来被频繁提及的一种加工方式。如果你正面临小批量试产、功能测试或展会样品需求,理解这种工艺的边界与价值,能帮你少走弯路。
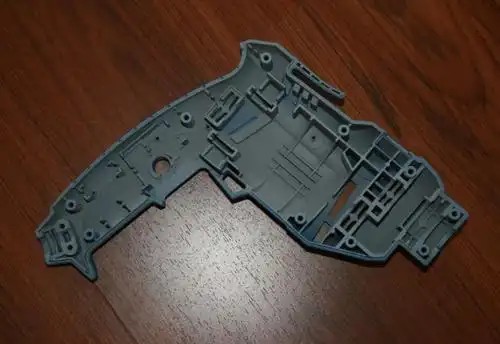
CNC(计算机数控)加工塑胶手板,是指通过编程控制机床,用铣刀、车刀等刀具对塑胶板材或块材进行切削,得到目标形状与尺寸的零件。所谓“批量”,通常指同一款零件数量在10件到500件之间,介于单件验证与注塑量产之间。
与单件打样相比,批量CNC的核心差异不在于技术原理,而在于生产组织方式。单件打样往往追求“能装能看”,而批量CNC需要解决三个新问题:一是多件之间的尺寸一致性,二是加工效率与成本的平衡,三是后处理(打磨、喷油、丝印、装配)的标准化。东莞的供应链之所以能承接这类订单,正是因为大量中小型CNC加工厂与表面处理厂形成了紧密协作网络,可以把原本碎片化的工序整合为可重复的流程。
1. 材料选择灵活,接近最终塑料性能
批量CNC可加工ABS、PC、PMMA、POM、尼龙、PP等多种工程塑料。与3D打印常用的光敏树脂相比,这些材料在韧性、耐温、耐化学腐蚀和表面质感上更接近注塑成品。例如,PC手板可以承受较高的冲击和温度,适合做结构验证;PMMA能抛光至透明,用于导光件或外观展示。东莞的供应商通常备有数十种板材库存,能根据你的功能需求快速换料。
2. 尺寸精度与一致性优于3D打印
工业级CNC的定位精度可达±0.01mm,批量加工时通过同一程序、同一夹具、同一刀具路径,零件之间的尺寸波动通常能控制在±0.05mm以内。对于需要多件装配的产品(如卡扣、螺丝柱、齿轮配合),这种一致性至关重要。而3D打印受热收缩、支撑去除等因素影响,批次内和批次间的差异往往更大。
3. 表面处理达到类注塑效果
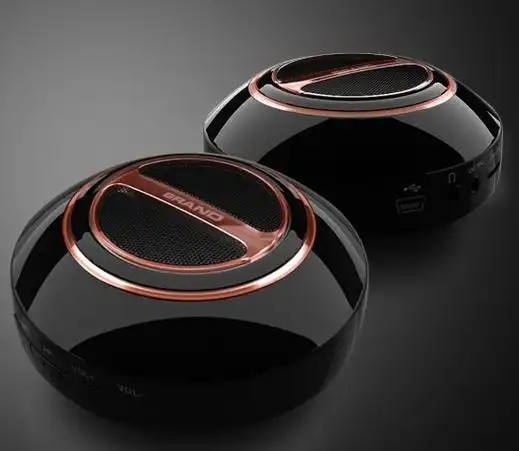
东莞手板厂普遍配套打磨、喷砂、抛光、喷油、电镀、丝印、镭雕等后工艺。批量CNC手板经过打磨和喷油后,外观可以做到与注塑件几乎无异,甚至能实现纹理(晒纹)效果。对于展会样品、客户送样、众筹预热等场景,这种“像量产件”的外观能显著提升信任度。
4. 小批量成本可控,交期快
开一套注塑模具动辄数万到数十万,周期4-8周。而批量CNC无需模具,编程加加工通常3-7天可完成,100件以内的单件成本远低于注塑。对于尚未定型的迭代产品,或者预计总需求量不大的细分市场,批量CNC是更理性的选择。
5. 可加工复杂结构与透明件
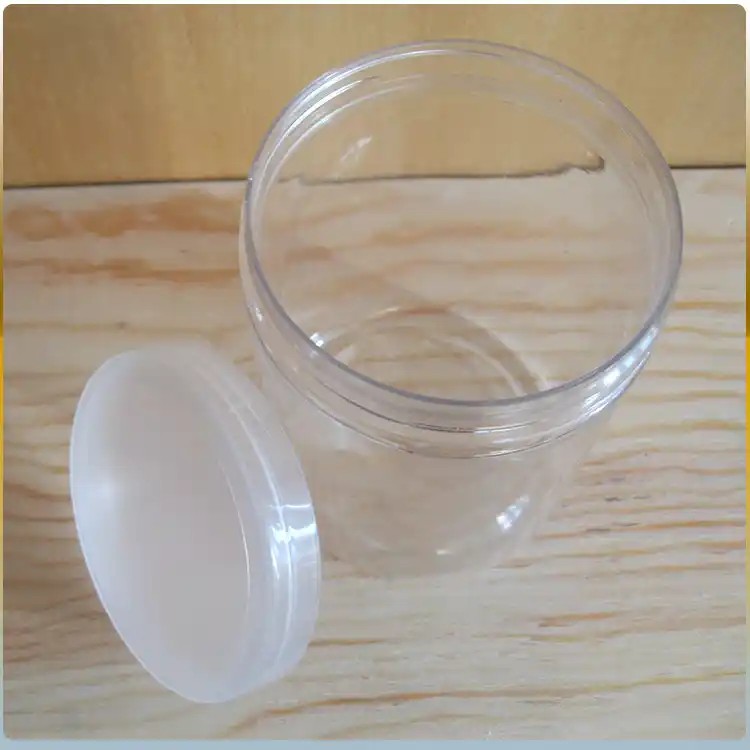
五轴CNC和车铣复合设备在东莞已较普及,能加工倒扣、深腔、曲面等注塑模具难以实现的临时结构。透明PC或PMMA手板可以抛光到光学级,用于车灯、透镜、视窗等功能测试,这是多数3D打印难以达到的。
1. 单件成本仍高于注塑
当数量超过一定阈值(通常300-500件,视零件大小和复杂度而定),注塑的单件成本会迅速低于CNC。批量CNC省去了模具费,但每件都要消耗机床工时和刀具,材料利用率也较低(板材切削产生大量废料)。如果产品已定型且预期销量大,注塑仍是更经济的长期方案。
2. 结构受限:不是所有形状都能切削
CNC是减材制造,刀具无法进入的深槽、内腔、交叉孔等结构难以加工。比如内部流道、复杂随形冷却通道、封闭中空结构,CNC要么做不了,要么需要拆分零件再粘接,影响强度和密封性。这类结构更适合3D打印或后续注塑。
3. 壁厚均匀性不如注塑
注塑件在模具中保压冷却,壁厚通常较均匀。CNC从板材切削,薄壁区域容易因切削力变形,厚薄过渡处可能留下刀痕。对于壁厚小于0.8mm的大面积平面,CNC加工风险较高,需要经验丰富的编程和装夹方案。
4. 表面细节与纹理一致性有波动
虽然东莞后处理工艺成熟,但批量CNC的喷油、丝印仍以人工为主,不同批次或不同师傅操作,颜色和纹理可能存在轻微色差。如果对色差要求极严(如品牌色ΔE<1),需要提前确认供应商的色板管理能力,并预留足够的生产周期。
5. 交期受排单影响
东莞手板厂订单饱满时,批量CNC的排单可能延后。尤其是需要多次装夹、多套夹具的复杂零件,实际交期可能从承诺的5天延长到10天以上。建议在询价时明确“从确认图纸到出货”的自然日,并写入合同。
第一步:明确用途,决定是否选择CNC
- 若数量<50件,且需要真实塑料性能、高精度装配:优先CNC。
- 若数量50-300件,外观要求高、结构不太复杂:CNC+后处理是合理选择。
- 若数量>500件,或结构有封闭内腔、随形流道:建议直接评估注塑或3D打印+复模。
- 若仅用于外观展示,对强度无要求:可对比3D打印成本,未必选CNC。
第二步:准备可制造性强的图纸
提供3D文件(STEP/IGES)和2D图纸,标注关键尺寸、公差、表面要求和材料。主动告知供应商哪些是功能面、哪些是外观面。对于薄壁、深腔、尖角,提前与工程师沟通是否可调整。
第三步:选择东莞供应商的考察要点
- 是否自有CNC设备(而非全部外发)?设备品牌和轴数?
- 后处理是内部完成还是外包?外包环节越多,品控风险越大。
- 能否提供同类型批量案例?最好有实物或视频。
- 报价是否含编程、夹具、后处理、包装和运费?避免后期加价。
- 是否愿意签保密协议?手板涉及未发布产品,这点常被忽略。
第四步:试产与验收
批量CNC建议先做1-2件首件确认。首件通过后再批量加工。验收时重点检查:关键尺寸(用卡尺/三次元)、装配互换性(随机抽3-5件互配)、外观(色差、划痕、缩水?CNC无缩水,但可能有刀纹)、表面处理附着力(百格测试)。
第五步:预留缓冲时间与预算
批量CNC的隐形成本包括:夹具制作、编程调试、后处理返工。建议在供应商报价基础上增加10%-15%的预算弹性,交期增加3-5天缓冲。如果产品涉及多零件装配,最好让同一家供应商统筹,避免不同厂公差累积导致装不上。
总结来说,东莞批量CNC塑胶手板的核心价值在于:用合理的成本、较快的速度,获得接近注塑性能与外观的小批量零件。它不是要替代注塑,而是在模具开制之前,为你提供一道可靠的验证与过渡方案。理解它的优势与局限,结合自身产品的数量、结构、外观要求和预算,你就能做出不后悔的选择。
上一篇:广东东莞有几个手板厂
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。